ASTM A53 -Standardistandardi hitsatuille ja saumattomille hiiliteräsputkille, jonka on kehittänyt American Society for Testing and Materials (ASTM). Standardi kattaa useita erikokoisia ja -paksuisia putkia ja koskee kaasujen, nesteiden ja muiden nesteiden kuljettamiseen käytettäviä putkistojärjestelmiä.
ASTM A53 putki on tarkoitettu mekaanisiin ja paineisiin sovelluksiin, ja se on myös hyväksyttävä tavanomaiseen käyttöön höyry-, vesi-, kaasu- ja ilmalinjoissa.
Koot:
½" – 12" joitakin rajoituksia arvosta riippuen. Kokoja jopa 26" OD on saatavilla rajoitetusti.
Standardivaatimukset putkille, teräkselle, mustalle ja kuuma-upotettu, sinkki-pinnoitettu, hitsattu ja saumaton. Tämä erittely kattaa saumattomat ja hitsatut mustat ja kuumasinkityt teräsputket.
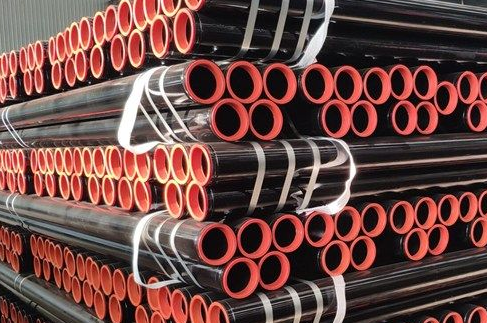
ASTM A53 putkityypit:
Tämä eritelmä kattaa seuraavat A53-putkityypit ja -luokat:
Tyypin F putki – Uunin-tappi-hitsattu, jatkuvahitsattu luokka A
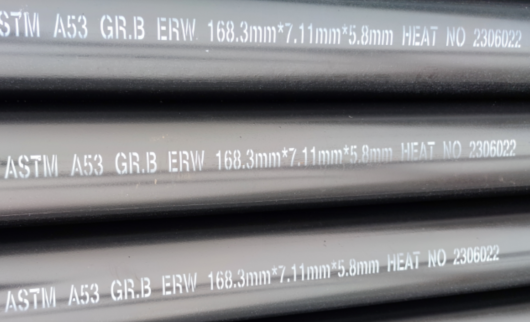
Tyypin E putki - Sähkövastus-hitsattu, luokat A ja B, nimeltään A53 ERW putki
Tyypin S putki - saumaton, luokat A ja B, nimeltään A53 saumaton putki
ASTM A53 galvanoinnin standardivaatimukset:
ASTM A53 -standardimääritys, mukaan lukien kuumasinkitty (sinkitty) vaatimukset ASTM A53 Grade B -putkelle.
Lisäksi on putkien sisäinen ja ulkoinen galvanointi. Kuumakastomenetelmillä minkä tahansa sinkin paksuuden on täytettävä spesifikaatio B6.
Sinkkipinnoitteen painon tulee olla vähintään 1,8 unssia/ft2, 0,55 kg/m2, ja jokaisen näytteen painon on oltava vähintään 1,6 unssia/jalka2 0.49 kg/m2, sillä välin näytteen ulkopinnan ja sisäpinnan painon on oltava vähintään 1,3 unssia/ft2 0.40 kg/m2.
ASTM A53 -sovellukset:
1 Arkkitehtuuri: suurin putkilinja enemmän pohjaveden ottoa, kun tornit, kattilat, kuuman veden siirto ja niin edelleen.
2 Koneistus, laakerit, työstökoneet ja muut tarvikkeet.
3 Sähköluokka: kaasunjakelu, vesivoiman nesteputki.
4 antistaattista tuulivoimalaa.
MEKAANISET OMINAISUUDET – VETOVAATIMUKSET
| Saumaton ja ERW | Luokka A | Luokka B |
| Vetolujuus, min, psi | 48 000 (suurempi tai yhtä suuri kuin 330 Mpa) | 60 000 (suurempi tai yhtä suuri kuin 415 Mpa) |
| Sadonvoimakkuus, min, psi | 30 000 (suurempi tai yhtä suuri kuin 205 Mpa) | 35 000 (suurempi tai yhtä suuri kuin 240 Mpa) |
| Pidentymä (%) | Suurempi tai yhtä suuri kuin 35 | Suurempi tai yhtä suuri kuin 30 |
Keskeinen ero:
Luokan B lujuus on suurempi (myötölujuus suurempi tai yhtä suuri kuin 240 MPa) ja se soveltuu korkeapaineisiin putkistojärjestelmiin.
Luokassa A on parempi plastisuus (venymä suurempi tai yhtä suuri kuin 35 %) ja se soveltuu paremmin kylmätaivutukseen, käämitykseen ja muihin muovausprosesseihin.
ASTM A53:N KEMIALLISET VAATIMUKSET:
| Saumaton ja ERW | C max % | Mn max % | P max % | S max % |
| Luokka A | 0.25 | 0.95 | 0.05 | 0.045 |
| Luokka B | 0.30 | 1.20 | 0.05 | 0.045 |
| Tyyppi |
Hiili max. % |
Mangaani max. % |
Fosfori max. % |
Rikki max. % |
Kupari max. % |
Nikkeli max. % |
Kromi max. % |
Molybdeeni max. % |
||||||||
| Luokka A | Luokka B | Luokka A | Luokka B | Luokka A | Luokka B | Luokka A | Luokka B | Luokka A | Luokka B | Luokka A | Luokka B | Luokka A | Luokka B | Luokka A | Luokka B | |
| Tyyppi S (saumaton) |
0.25 | 0.30 | 0.95 | 1.2 | 0.05 | 0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| Tyyppi E (sähkövastushitsattu{0}}) |
0.25 | 0.30 | 0.95 | 1.2 |
0.05 |
0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| Tyyppi F (uunin{0}}hitsattu putki) |
0.30 | / | 1.2 | / | 0.05 | / |
0.045 |
/ | 0.40 | / | 0.40 | / | 0.15 | / | 0.08 | / |
Tyypillisten sovellusskenaarioiden vertailu:
A53 GR.A: Käytetään yleisesti rakentamisessa, matalapaineisissa (alle 5 MPa tai yhtä suurissa) nesteiden kuljetuskentissä, kuten vesijohtoputkissa, rakennusrakenteiden tuessa ja matalapaineisissa höyryjärjestelmissä.
A53 GR.B: Käytetään yleisesti öljy-, kemianteollisuudessa, koneiden valmistuksessa, keski- ja korkeapainenesteiden kuljetuksissa (alle tai yhtä suuri kuin 15 MPa), kuten öljy- ja kaasuputket, korkeapainekattilan apuputket ja mekaaniset rakenneosat.
Keskeinen ero:
Luokka A soveltuu matalapaineisiin, ei-{0}}kriittisiin järjestelmiin, kuten rakennusten putkistoihin ja ilmastointiputkiin.
Luokka B soveltuu keski- ja korkeapaineisiin teollisuusputkiin, kuten öljy- ja kemianteollisuuteen.
Kuinka valita oikea arvosana?
Matalapaineinen-neste, kylmätaivutus/käämitysvaatimukset → Luokka A (taloudellinen, hyvä muovauskyky)
Keski-- ja korkeapaineinen-neste, rakenteelliset kuormituksen-kantovaatimukset → luokka B (suurempi lujuus, hyvä paineenkestävyys)
ASTM A53:n luokka B on yleinen valinta keski{1}}- ja korkeapaineisiin-putkilinjoihin, kun taas luokka A soveltuu matalapaineisiin-kylmä{4}}taivutussovelluksiin. Oikean laadun valitseminen tiettyjen työolosuhteiden mukaan voi optimoida kustannukset ja suorituskyvyn.
A53-putken vertailu muihin standardeihin:
ASTM A106: Korkean lämpötilan ja korkean -paineen saumaton putki (alle tai yhtä suuri kuin 650 astetta), valmistettu vain saumattomilla menetelmillä, sopii höyry-/öljy- ja kaasuputkijärjestelmiin.
API 5L: Pitkän-välin öljy- ja kaasuputket, jotka sopivat tiukempiin paineenkesto- ja korroosionkestävyysvaatimuksiin.
ASTM A53 -teräsputken valmistusprosessi:
ASTM A53 -teräsputken valmistusprosessi vaihtelee sen tyypin (saumaton putki tai hitsattu putki) ja tietyn valmistustavan (kuten kuumavalssaus, kylmäveto, vastushitsaus jne.) mukaan.
1. Saumattomien teräsputkien tuotantoprosessi
ASTM A53 saumaton teräsputki on jaettu kahteen prosessiin: kuumavalssaus ja kylmäveto. Erityinen prosessi on seuraava:
(1) Kuumavalssattujen saumattomien putkien tuotantoprosessi
Putkiaihioiden valmistelu: Valitse standardin mukainen hiiliteräsaihio (esim. 20# teräs, joka vastaa laatua A53-B).
Lämmitys: Kuumenna 1100-1250 asteeseen rengas- tai kävelyuunissa.
Lävistys: Käytä poikki-rullavaa lävistyskonetta tai painelävistyskonetta puhkaistaksesi kiinteä aihio ontoksi karkeaksi putkeksi.
Valssaus: Pidennä ja muotoile kolmella-valssaus-valssaamolla tai jatkuvatoimisella valssaamolla.
Mitoitus: Säädä ulkohalkaisija ja seinämän paksuus vakiokokoon.
Jäähdytys: Ilmajäähdytys tai ohjattu jäähdytys.
Oikaisu: eliminoi taivutusmuodonmuutos.
Havaitseminen: Vedenpainetesti, ultraäänivirheiden tunnistus (UT) jne.
Varastointi: Merkintä, pakkaus ja varastointi.
Ominaisuudet:
Korkea tuotantotehokkuus, sopii suurille-halkaisijaltaan paksuille-seinämäisille putkille.
Pinnan karheus on suhteellisen korkea, ja seinämän paksuuden tasaisuus on hieman huonompi kuin kylmävedetyillä-putkilla.
(2) Kylmävedetyt saumattomat putket{1}}
Putken aihion lämmitys ja rei'itys (sama kuin kuumavalssaus).
Otsikko: kätevä kylmävetokonekiinnitykseen.
Hehkutus: poistaa sisäistä jännitystä ja parantaa plastisuutta.
Peittaus: poista oksidihilse.
Kylmäveto: moni{0}}piirustus kohdekokoon (ulkohalkaisija voi olla ±0,1 mm).
Lämpökäsittely: normalisointi tai karkaisu suorituskyvyn säätämiseksi.
Tarkastus ja varastointi (sama kuin kuumavalssaus).
Ominaisuudet:
Korkea mittatarkkuus ja hyvä pintakäsittely.
Sopii pieniin{0}}halkaisijaltaan ohuisiin-seinämäisiin putkiin (kuten hydraulisylinterien putkiin).
2. Hitsattujen teräsputkien valmistusprosessi
ASTM A53 hitsatut putket sisältävät pääasiassa sähkövastushitsauksen (ERW) ja upokaarihitsauksen (SAW/LSAW):
(1) Korkeataajuinen sähkövastushitsaus (ERW-putki)
Teräsnauhan esikäsittely: irrotus, tasoitus ja trimmaus.
Muotoilu: Teräsnauha rullataan vähitellen putken muotoon useilla rullilla, ja reunat kohdistetaan hitsausta varten.
Suurtaajuinen hitsaus (HFW): Reunoja lämmitetään suurtaajuusvirralla ja paineistetaan sulamaan muodostamaan jatkuvan hitsin.
Hitsin lämpökäsittely: Karkaisu vähintään 540 astetta martensiitin poistamiseksi.
Mitoitus ja suoristus: Varmista mittatarkkuus.
Tarkastus: Pyörrevirtatestaus (ET), vedenpainetesti jne.
Ominaisuudet:
Korkea tuotantotehokkuus ja alhaiset kustannukset.
Soveltuu halkaisijaltaan pienille ja keskikokoisille putkille (kuten galvanoiduille putkille rakentamiseen).
(2) Upokaarihitsaus (SAW/LSAW Pipe) -prosessi
Teräslevyn jyrsintä: Teräslevyn reunan kaksipuolinen-jyrsintä uran muodon ja mittatarkkuuden varmistamiseksi.
E
JCOE-muodostus: Puristetaan asteittain "J-C-O"-muotoon ja suljetaan sitten putkiaihioksi.
Esihitsaus: Suojakaasuhitsausta (MAG) käytetään liitoksen väliaikaiseen kiinnittämiseen.
Sisäinen ja ulkoinen upotettu kaarihitsaus: Käytä monilankaisella kaarihitsauskoneella hitsaamaan hitsin molemmilta puolilta korkean lujuuden varmistamiseksi.
Halkaisijan laajennus: Paranna jännityksen jakautumista.
Tunnistus: röntgen (RT), ultraääni (UT)
Ominaisuudet:
Koskee suuria-halkaisijaltaan paksuja-seinämäisiä putkia (kuten öljy- ja kaasuputkia).
Hitsauksen lujuus on korkea, mutta hinta on korkea.
ERW-hitsattu putki (pieni halkaisija): korkeataajuinen{0}}vastushitsaus, sopii rakentamiseen ja mekaanisiin rakenteisiin.
SAW/LSAW-hitsattu putki (suuri halkaisija): uppokaarihitsaus, soveltuu öljyn ja kaasun kuljetukseen, korkeapaineisiin{0}}putkiin.
ASTM A53 teräsputkien laaduntarkastus:
-Tuhoamaton testaus (NDT):
Ultraäänivirheiden tunnistus (UT): Tunnista hitsien ja perusmateriaalien sisäiset viat.
Röntgentunnistus (RT): Tarkista, onko hitsin sisällä vikoja, kuten huokoset ja sulamisen puute.
Magneettisten hiukkasten testaus (MT): Käytetään putken päiden halkeamien havaitsemiseen.
Hydrostaattinen testi: Testaa jokaisen teräsputken paineensietokyky varmistaaksesi, ettei vuotoja ole
Tiukka laadunvalvonta (kuten vikojen havaitseminen, hydrostaattinen testi) ja pintakäsittely (sinkitys, pinnoitus) varmistavat, että se täyttää ASTM A53 -standardin ja eri teollisuudenalojen tarpeet.
Taivutusvaatimukset:
Putkessa NPS 2(DN50) ja sitä alemmassa putkessa riittävän pituinen putki on kyettävä taivuttamaan kylmänä 90 astetta sylinterimäisen tuurnan ympärille, jonka halkaisija on kaksitoista kertaa putken ulkohalkaisija, ilman kehityshalkeamia missään osassa ja avaamatta hitsiä.
Sulkukelaukseen tilattaessa putken tulee seisoa kylmänä taivutettuna 180 astetta sylinterimäisen tuurnan ympärillä, jonka halkaisija on kahdeksan kertaa putken ulkohalkaisija, ilman vikaa.
Kaksinkertaista erittäin vahvaa putkea NPS:n 1 1/4(DN 32) päällä ei tarvitse testata taivutustestissä.
Tasoitustesti:
Tasoitustesti tulee tehdä putkelle, jonka paksuus on NPS 2 (DN 50), joka on erittäin vahva ja kevyempi.
Saumattomassa putkessa vähintään 2 1/2 tuumaa (60 mm) pitkä testinäyte tasoitetaan kylmänä yhdensuuntaisten levyjen välissä kahdessa vaiheessa. Ensimmäisessä vaiheessa, joka on sitkeystesti, sisä-, ulko- tai päätypinnoilla ei ole halkeamia tai murtumia. Toisessa vaiheessa, joka on kuntotesti, tasoittamista jatketaan, kunnes koekappale katkeaa tai putken vastakkaiset sivut kohtaavat. Laminoitua tai epätervettä materiaalia koskevat todisteet, jotka paljastuvat koko tasoitustestin aikana, on hylättävä.
Sähkövastushitsaukselle putkille vähintään 4 tuuman koekappale. (100 mm) pituinen litistetään kylmänä yhdensuuntaisten levyjen välissä kolmessa vaiheessa hitsin ollessa joko 0 astetta tai 90 astetta voiman suunnasta. Ensimmäisessä vaiheessa, joka on hitsin sitkeystesti, hitsin sisä- tai ulkopinnoilla ei saa syntyä halkeamia tai murtumia, ennen kuin levyjen välinen etäisyys on alle kaksi kolmasosaa putken määrätystä halkaisijasta. Toisena vaiheena litistystä on jatkettava sitkeyden kokeeksi poispäin hitsistä. Toisessa vaiheessa ei halkeamia tai murtumia sisä- tai ulkopinnoilla, jotka ovat kaukana hitsistä. Kolmannen vaiheen aikana, joka on kuntotesti, tasoittamista jatketaan, kunnes koekappale katkeaa tai putken vastakkaiset seinämät kohtaavat. Hylkäämisen syynä on oltava näyttö laminoidusta tai epäterveestä materiaalista tai epätäydellisestä hitsistä, joka paljastuu tasoitustestissä.