


Putken kiinnitys
miksi valita GNEE

miksi valita Meidät
GNEE Group on tunnettu teräskauppayhtiö Kiinassa. Se omistaa useita tytäryhtiöitä, ja sen toimitusvalikoimaan kuuluvat pitkittäin upotetut kaarihitsatut teräsputket, sähköfuusiohitsatut putket, 3PE-teräsputket, galvanoidut putket, kotelot, laipat, kulmakappaleet, venttiilit, ripaputket ja muut teräsmateriaalit. Materiaalit ovat hiiliteräs, ruostumaton teräs jne. Päästandardit ovat GB, HG, ANSI, API, MSS, AWWA, DIN, BS, JISB2220, NFE, UNI, Q235, S235, 20#, A234WPB 20G, 16Mn, 12CMoV,1CMov,1C1r5 1Cr9Mo, A335P5/P9 /P11/P12/P22/P91/P92, WB36, 10CrMo910, OCr18Ni9 ja 1Cr18Ni9Ti ja muut putket.
GNEE Group on ISO-sertifioitu yritys. Yrityksellä on kolme suurta työntökonetta, kaksi suurta hydrauliyksikköä, kaksi keskitaajuista taivutuskonetta, yksi kylmäpuristustaivutuskone ja yksi taivutusmuovauskone. Täydellisillä laitteilla ja kehittyneillä testauslaitteilla GNEE Group noudattaa laatua ensisijaisesti ja pyrkii tarjoamaan kätevät yhden luukun palvelut jokaiselle asiakkaalle. Toivotamme tervetulleeksi yhteistyötä niin kotimaisten kuin kansainvälisten asiakkaiden kanssa.


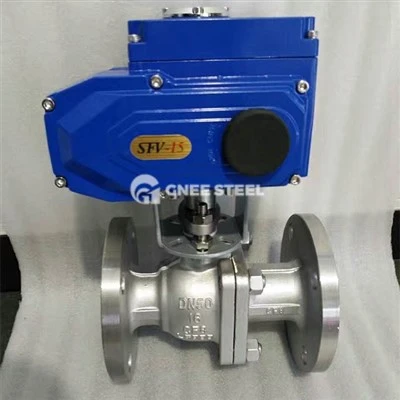


Mikä on putkiliitos?
Putkiliittimet ovat putkistojärjestelmien komponentteja, jotka palvelevat erilaisia toimintoja, kuten liittämistä, ohjausta, suunnanmuutosta, suuntaa, tiivistystä ja tukea. Teräsputkiliittimet kuuluvat painelaakeriliittimiin. Ne luokitellaan neljään päätyyppiin eri käsittelytekniikoiden perusteella: päittäishitsiliittimet (hitsatut ja hitsaamattomat), hylsyhitsausliittimet, kierreliittimet ja laippaliittimet.
GNEE Group voi toimittaa sinulle kulmakappaleita, teetä, ristiä, supistuksia, putkikiinnittimiä, sisä- ja ulkokierreputkiliittimiä, taipuisia putkiliittimiä, pikaliittimiä, kierreliittimiä, tukia (pöytää), hanoja (putkitulppia), putkisuojuksia, sokealevyjä jne., ei kuitenkaan venttiilejä, tiivisteitä, kiinnikkeitä.
GNEE Group on erikoistunut toimittamaan laajan valikoiman teräsputkiliittimiä, mukaan lukien:
1. Laipat, jännitteiset liitokset, putkivanteet, puristimet, holkit, kurkkuvanteet jne.
2. kyynärpäät, mutkat
3. Alennus (supistus), supistuskulma, haaraputken alusta, vahvistusputki
4. tees, ristit
5. tiivisteet, raaka-ainenauha, linjahamppu, laippaverho, putkitulpat, kaihtimet, pää, hitsatut tulpat
6. renkaat, vetokoukut, renkaat, kannattimet, kannattimet, putkikortit jne.
7. Pintakäsittely: peittaus, hiekkavalssaus, hiekkapuhallus, kiillotus jne.
8. Koko: 1/2"-60" (DN15-DN3000) Luokka 150 - Luokka 2500
9. Ulkohalkaisija: SCH5S, SCH10S, SCH10, SCH40S, STD, XS, XXS, SCH20, SCH30, SCH40, SCH60, SCH80, SCH160, XXS jne.
10. Standardit: ASTM, JIS, DIN, EN
11. Teräslaatu A105N, A234WPB, A193 Gr.B7 ASTEM A194 GR.2H ASTM A194A216WCB, SS304 jne.

Putkikyynärpäiden tuotantoprosessi
Kuuma muotoilu
Kuumien induktiotaivien muovausprosessissa hyödynnetään erikoistaivutuskoneita, tuurnaa ja lämmityslaitteita. Muotille asetettu aihioputki liikkuu eteenpäin työntötangon työntämisen alaisena ja kuumennetaan, laajenee ja taivutetaan prosessin aikana.
Kuumien induktiotaitojen muodonmuutosominaisuudet määritetään metallimateriaalin tilavuuden muutoksen perusteella ennen plastista muodonmuutosta ja sen jälkeen aihioputken halkaisijan määrittämiseksi. Käytettävän aihioputken halkaisija on pienempi kuin mutkan halkaisija, ja aihioputken muodonmuutosprosessia ohjataan karalla sisäkaaren puristamiseksi. Metallivirtaus kompensoi halkaisijan kasvusta johtuvaa muiden osien ohenemista, mikä johtaa taivutukseen, jonka seinämän paksuus on tasainen.


Painamalla
Kun taivutusten tuotantovolyymi on pieni, niin liian paksut tai ohuet seinät hyödyntävät taivutusmenetelmän meistomenetelmää. Leimatut mutkat jaetaan kylmä- ja kuumaleimaukseen, jotka valitaan tyypillisesti materiaalin ominaisuuksien ja laitteiden suorituskyvyn perusteella. Kylmäleimattujen taivutusten muovausprosessissa aihio asetetaan ulompaan muotiin erikoistaivutuskoneella ja suljetaan ylä- ja alamuotit. Aihio pysyy sisä- ja ulkosuuttimia pitkin ja käy läpi muotoilun työntötangon liikkeen kautta.
Kuumaleimauskäyrissä putkimateriaalia kuumennetaan, se käsitellään erikoislaitteilla, sitten leikataan ja kuumennetaan kriittistä lämpötilaa korkeampaan lämpötilaan. Jonkin ajan eristyksen jälkeen se asetetaan nopeasti sammutusaineeseen, mikä aiheuttaa äkillisen lämpötilan laskun. Muodostunut mutka jäähdytetään nopeasti kriittistä jäähdytysnopeutta suuremmalla nopeudella.
Keskilevyn hitsaus
Puolet taivutusprofiilista valmistetaan levypuristinkoneella ja sitten kaksi osaa hitsataan yhteen. Tätä tekniikkaa käytetään yleisesti mutkissa, jotka ovat yli DN700.

Laipan valmistusprosessi

Valulaipan työstöprosessi
Valittu raaka-aineteräs sijoitetaan välitaajuiseen induktiouuniin sulatusta varten varmistaen, että sulan teräksen lämpötila saavuttaa 1600-1700 astetta; metallimuotti esilämmitetään 800-900 asteeseen ja pidetään vakiolämpötilassa; keskipakokone käynnistetään ja sula teräs kaadetaan esilämmitettyyn metallimuottiin; valu jäähdytetään luonnollisesti 800-900 asteeseen ja pidetään 1-10 minuuttia; sitten se jäähdytetään vedellä lähes huoneenlämpötilaan ja valu poistetaan muotista.
Taotun laipan käsittelytekniikka
Taontaprosessi sisältää yleensä seuraavat vaiheet: korkealaatuisten aihioiden valinta leikkaamista varten, lämmitys, muotoilu ja jäähdytys takomisen jälkeen. On olemassa erilaisia taontamenetelmiä, mukaan lukien vapaa taonta, muottitaonta ja suljettu taonta. Tuotannossa valitaan erilaisia taontamenetelmiä takeiden koon ja tuotantoerän koon perusteella.
Takokappaleilla on korkea mittatarkkuus, pienet työstövarat ja kuiturakenteen kohtuullisempi jakautuminen takeissa, mikä voi edelleen parantaa osien käyttöikää.
Vapaan takomisen perusprosessit: Vapaatakomisen aikana takeiden muoto muodostuu asteittain joidenkin perusmuodonmuutosprosessien kautta. Vapaan takomisen perusprosesseja ovat järkyttäminen, venyttäminen, lävistys, taivutus ja leikkaaminen.


Die taonta prosessi
Takomisen perusprosessi sisältää: aihion, kuumentamisen, esitaontamisen, lopullisen taontamisen, lävistyksen ja trimmauksen, reunuksen, hehkutuksen ja puhallusvahvistuksen. Yleisesti käytettyjä tekniikoita ovat järkyttäminen, venyttely, taivutus, lävistys ja stanssaus.
Leikattujen floriinien käsittely
Laippa leikataan suoraan keskilevystä, jolloin sisähalkaisija, ulkohalkaisija ja laipan paksuus jätetään jatkokäsittelyä varten, minkä jälkeen pultinreiät ja vesilinjat koneistetaan. Tällä menetelmällä valmistettuja laippoja kutsutaan leikatuiksi laipoiksi, ja tämän tyyppisten laippojen enimmäishalkaisijaa rajoittaa keskilevyn leveys.


Valssattujen laippojen käsittely
Prosessia, jossa keskipaksuista levyistä leikataan nauhoja ja valssataan ne sitten pyöreiksi, kutsutaan valssaamiseksi, ja sitä käytetään pääasiassa suurten laippojen valmistukseen. Valssauksen jälkeen suoritetaan hitsaus, jota seuraa vesilinjojen ja pultinreikien tasoitus ja koneistus.
Kuinka varmistaa putkiliitosten laatu
Varmistaaksemme putkiemme ja liitososien laadun ja vastataksemme asiakkaidemme tarpeisiin, teemme kaikille putkillemme ja putkiliitoillemme tiukat laatutestit.

Ennen tuotantoa
Varmista raaka-aineen laatu: Teräsaihioiden ja muiden raaka-aineiden kemiallinen koostumus analysoidaan standardimäärittelyjen mukaisesti. Lisäksi suoritetaan silmämääräisiä tarkastuksia pinta- tai pinnan alla olevien vikojen, kuten kuoppien, halkeamien ja aukkojen havaitsemiseksi.
tuotantoprosessin aikana
Suurin osa GNEE Groupin tuotteista valmistetaan PQF-valssaamolla, joka on maailman edistyksellisin saumattomien teräsputkien valmistustekniikka. Rikkomattomia testausmenetelmiä käytetään teräsputkien ja liitososien tarkastamiseen vahingoittamatta näytteen soveltuvuutta, mukaan lukien pääasiassa:
Pyörrevirtatestaus
Magneettisten hiukkasten testaus
Ultraäänitestaus


Valmiiden tuotteiden tuotanto
Fysikaalisella testauksella pyritään testaamaan teräsmateriaalien mekaanisia ominaisuuksia standardispesifikaatioiden tai asiakkaan vaatimusten mukaisesti. Se sisältää pääasiassa:
Vetolujuustestaus
Saantovoiman testaus
Venymätestaus
Charpyn V-lovinen iskutestaus
Kovuustestaus (BHN, HV, RC, HRB)
Hydrostaattinen testaus Ennen lähetystä pinta, päät, merkinnät, pakkaus, määrä ja paino on mitattava tarkasti.
GNEE Pakkaus ja toimitus
Putken liitospakkaus
Pakkaamme laipat ja liittimet yleensä kuormalavoihin tai vanerilaatikoihin, alle 6 tuuman vanerilaatikoihin ja yli 6 tuuman kuormalavoihin.

Putkiliitosten toimitus
GNEE Group tukee seuraavia menetelmiä tarjotakseen tehokkaimmat ja turvallisimmat meri- ja maakuljetukset kaikille tuotteille: merikuljetukset, lentokuljetukset, konttijunakuljetukset, laivakuljetukset, rautatiekuljetukset ja kuorma-autokuljetukset.

FAQ
K: Hyväksytkö putkiliitosten räätälöinnin?
K: Tuetko putkiliitosten räätälöintiä?
K: Mitä minun pitäisi tehdä, jos saamani putkiliittimet ovat viallisia?
K: Oletko valmistaja tai kauppias?
K: Voitko tarjota näytteitä? Onko maksuja?
K: Mikä on putkiosien toimitusaika?
K: Mikä on putkiliitosten vähimmäistilausmäärä?
K: Mikä on maksuehtosi?
K: Mikä on kauppaehtosi?